Описание
Обзор продукта
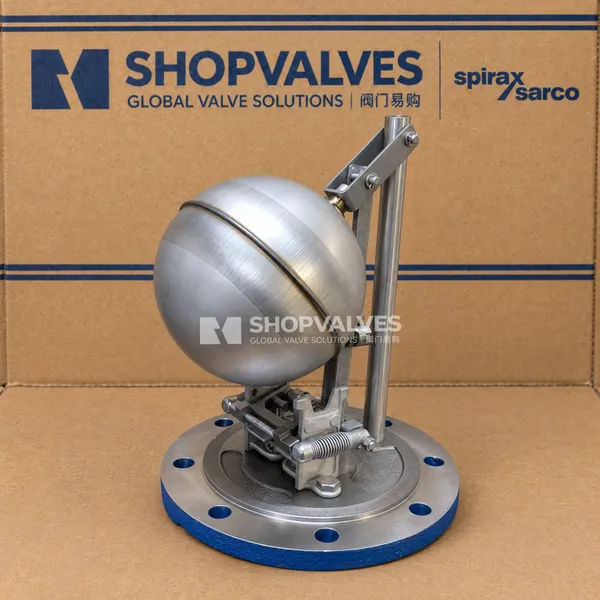
Спиракс Сарко (Spirax Sarco) MFP14 крышка и внутренний механизм в сборе представляет собой заводской сервисный модуль для механических автоматических конденсатных насосов серии MFP. Узел монтируется на верхний фланец корпуса и преобразует подъем поплавка в мгновенное щелчковое переключение клапанов рабочей среды и выпара, предотвращая подтопление и гидроудары в теплообменном оборудовании.
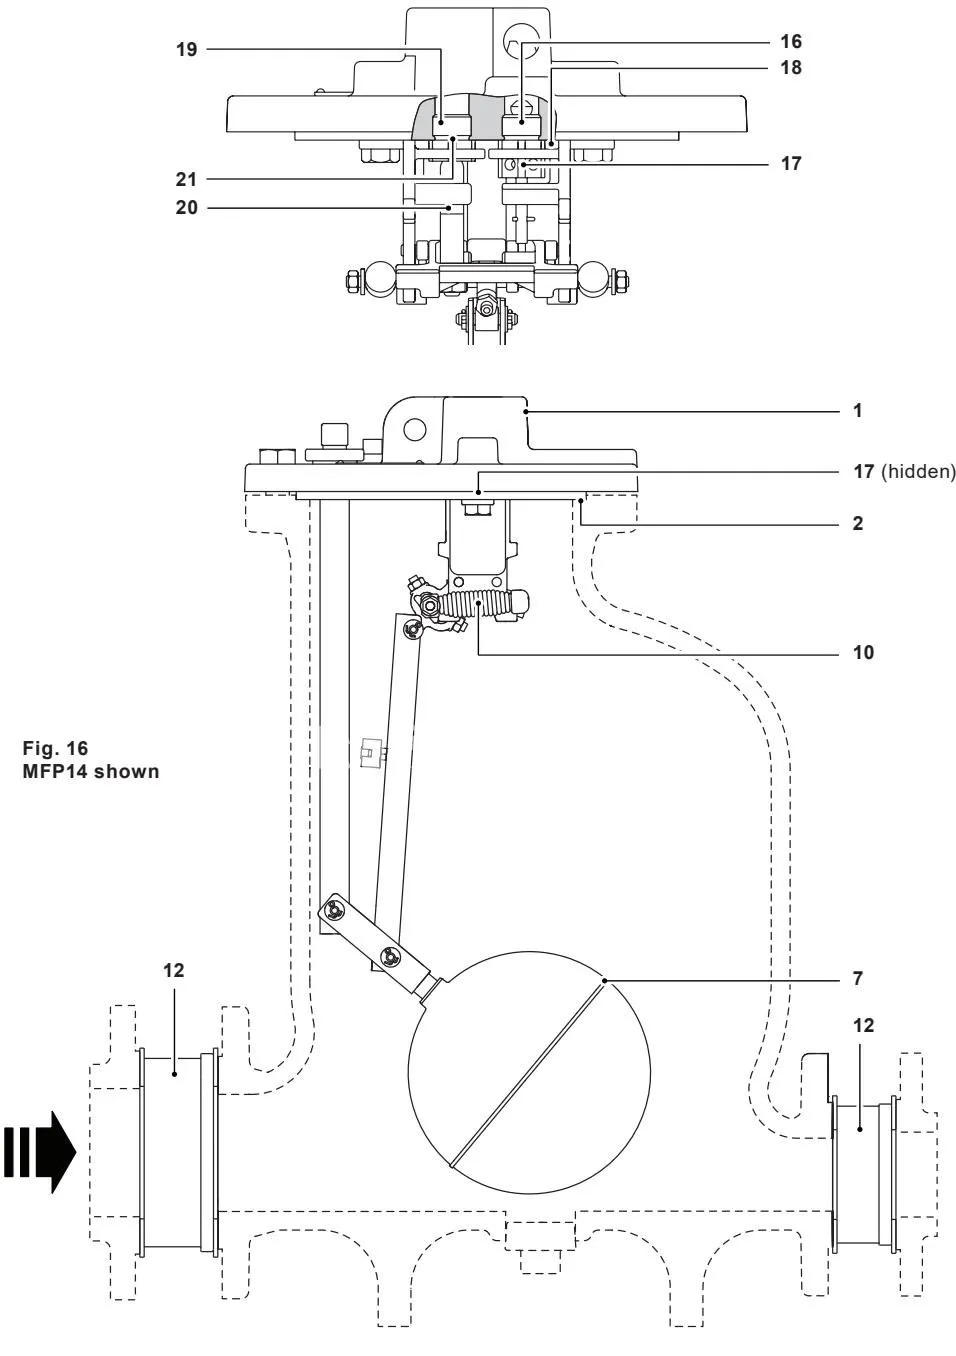
В состав комплектного узла входят крышка насоса, безасбестовая прокладка крышки из синтетического волокна, рычажный механизм с пружинами, седла клапанов и поплавок с тягой (позиции 1, 2 и 7 спецификации запасных частей). Сборочный узел полностью готов к монтажу на насосы из высокопрочного чугуна (MFP14), литой стали (MFP14S) и нержавеющей стали (MFP14SS).
Ключевые особенности
- Заводская калибровка точек переключения исключает необходимость настройки рычажной системы при монтаже.
- Мгновенный перекидной пружинный механизм исключает зависание клапанов и пропуск острого пара.
- Коррозионностойкие материалы включают поплавок из нержавеющей стали AISI 304, пружины из сплава Inconel 718 или нержавеющей стали, а также закаленные седла.
- Встроенные технологические порты крышки включают вход рабочего пара 1/2”, порт выпара 1” и резьбовой штуцер 1/2” BSP для датчика EPM.
- Полная совместимость с существующими корпусами насосов MFP14, включая возможность модернизации механизмов ранних серий.
Технические характеристики
| Параметр | Значение |
|---|---|
| Совместимость с насосами | Спиракс Сарко (Spirax Sarco) MFP14, MFP14S, MFP14SS |
| Номинальное давление корпуса | PN16 |
| Максимально допустимое давление (PMA) | 16 бар изб при 120 °C (MFP14, MFP14S); 16 бар изб при 93 °C (MFP14SS) |
| Максимально допустимая температура (TMA) | 300 °C при 12,8 бар изб (MFP14); 300 °C при 10,8 бар изб (MFP14S); 300 °C при 9,3 бар изб (MFP14SS) |
| Максимальное давление рабочей среды | 13,8 бар изб (MFP14, MFP14S); 10,96 бар изб (MFP14SS) |
| Максимальное рабочее давление (PMO) | 13,8 бар изб при 198 °C (MFP14, MFP14S); 10,96 бар изб при 188 °C (MFP14SS) |
| Минимальная рабочая температура | 0 °C |
| Диапазон температур окружающей среды (Ex) | от -10 °C до 200 °C |
| Резьбовое подключение рабочей среды | 1/2” BSP T Rp (ISO 7-1) или NPT (под приварку SW для MFP14S/SS) |
| Подключение линии сброса выпара | 1” BSP T Rp (ISO 7-1) или NPT (под приварку SW для MFP14S/SS) |
| Порт электронного расходомера (EPM) | 1/2” BSP T Rp заглушенный штуцер на крышке |
| Момент затяжки болтов крышки | 121–134 Н·м (89–99 lbf·ft) |
| Момент затяжки винтов кронштейна механизма | 38–42 Н·м (28–31 lbf·ft) |
| Момент затяжки седел клапанов | 129–143 Н·м (95–105 lbf·ft) |
| Момент затяжки гаек оси пружин | 9–11 Н·м (6,6–8,1 lbf·ft) |
Область применения
- Комплексный ремонт или плановая замена изношенного внутреннего механизма насосов MFP14, MFP14S и MFP14SS.
- Модернизация механизмов насосов выпуска до кода даты F04 с переходом на глухие анкеры пружин.
- Техническое обслуживание конденсатных насосов, работающих в системах отвода конденсата от теплообменников и вакуумных аппаратов.
- Замена функциональных узлов в открытых и закрытых пароконденсатных контурах.
Материалы компонентов
| Поз. | Деталь | Модель насоса | Материал | Стандарт материала |
|---|---|---|---|---|
| 1 | Крышка | MFP14 | Высокопрочный чугун | EN-GJS-400-18-LT (EN JS 1025) |
| 1 | Крышка | MFP14S | Литая сталь | DIN GSC 25N / ASTM A216 WCB |
| 1 | Крышка | MFP14SS | Литая нержавеющая сталь | BS EN 10213-4 1.4409 / ASTM A351 CF3M |
| 2 | Прокладка крышки | Все модели | Синтетическое волокно | Безасбестовый состав |
| 3 | Болты крышки | Все модели | Нержавеющая сталь | ISO 3506 Gr. A2-70 |
| 5 | Стойка | MFP14, MFP14S | Нержавеющая сталь | BS 970, 431 S29 |
| 5 | Стойка | MFP14SS | Нержавеющая сталь | BS 970, 303 S31 |
| 6 | Соединительная тяга | Все модели | Нержавеющая сталь | BS 1449, 304 S11 |
| 7 | Поплавок с рычагом | Все модели | Нержавеющая сталь | AISI 304 |
| 9 | Рычаг механизма | Все модели | Нержавеющая сталь | BS 3146 pt. 2 ANC 2 |
| 10 | Пружины привода | DN50, DN80xDN50 | Сплав Inconel 718 | ASTM 5962 / ASTM B367 |
| 10 | Пружины привода | DN40 | Нержавеющая сталь | BS 2056 302 S26 Grade 2 |
| 14 | Кронштейн механизма | Все модели | Нержавеющая сталь | BS 3146 pt. 2 ANC 4B |
| 15 | Винты кронштейна | Все модели | Нержавеющая сталь | BS 6105 Gr. A2-70 (M10) |
| 16 | Седло впускного клапана | Все модели | Нержавеющая сталь | BS 970, 431 S29 |
| 17 | Золотник впускного клапана | Все модели | Нержавеющая сталь | ASTM A276 440B |
| 18 | Прокладка седла впускного клапана | Все модели | Нержавеющая сталь | BS 1449 409 S19 |
| 19 | Седло выпускного клапана | Все модели | Нержавеющая сталь | BS 970 431 S29 |
| 20 | Выпускной клапан | Все модели | Нержавеющая сталь | BS 3146 pt. 2 ANC 2 |
| 21 | Прокладка седла выпускного клапана | Все модели | Нержавеющая сталь | BS 1449 409 S19 |
| 28 | Анкер пружины | Все модели | Нержавеющая сталь | BS 970 431 S29 |
Порядок демонтажа и технического обслуживания
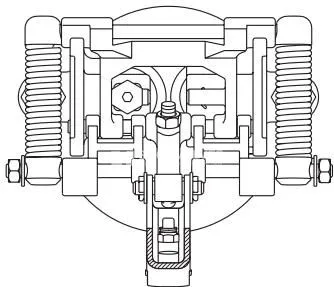
Демонтаж узла с корпуса
- Перекройте трубопроводы подачи рабочего газа/пара, конденсата и линии выпара. Сбросьте давление до атмосферного и дождитесь полного остывания изделия.
- Отсоедините внешние трубопроводы от штуцеров крышки.
- Открутите болты крышки, снимите крышку с механизмом в сборе при помощи подъемного рым-болта и зафиксируйте ее взаимное положение относительно корпуса.
Замена и ревизия клапанных узлов
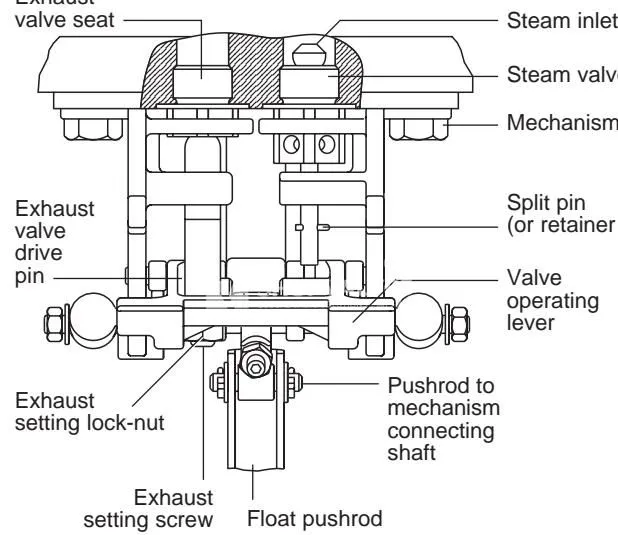
- Снимите фиксирующую гайку или шплинт со штока впускного клапана.
- Извлеките шплинт и снимите палец, соединяющий механизм с тягой поплавка.
- Выкрутите крепежные винты М10 (поз. 15) и отделите кронштейн механизма от крышки.
- Выверните седла впускного и выпускного клапанов вместе с уплотнительными шайбами. Обратите внимание: для типоразмеров DN25 и DN40 седло выпара имеет двойной ряд насечек, а впускное седло — одинарный; для DN50 и DN80 x DN50 впускное седло перфорировано отверстиями по граням.
- Осмотрите притертые поверхности клапанов и седел на предмет эрозии. При сборке обязательно используйте новые уплотнительные шайбы из нержавеющей стали (поз. 18 и 21).
Установка нового механизма
- Тщательно очистите посадочные поверхности крышки под седла клапанов. Вверните новые седла с прокладками и затяните моментом 129–143 Н·м (95–105 lbf·ft).
- Установите кронштейн механизма на крышку так, чтобы шток впускного клапана прошел через направляющее отверстие кронштейна. Затяните два винта М10 моментом 38–42 Н·м (28–31 lbf·ft).
- Соедините тягу поплавка с механизмом при помощи штатного пальца и установите новый шплинт. Снимите транспортировочный резиновый фиксатор сразу после закрепления кронштейна.
- Отрегулируйте зазор выпускного клапана: прижав рычаг к упору со стороны крышки (клапан выпара закрыт и прижат к седлу), заворачивайте установочный винт до касания приводного штифта, затем выверните винт ровно на 3¾ оборота для DN50/DN80xDN50 (или на 2¾ оборота для DN25/DN40) и зафиксируйте контргайкой.
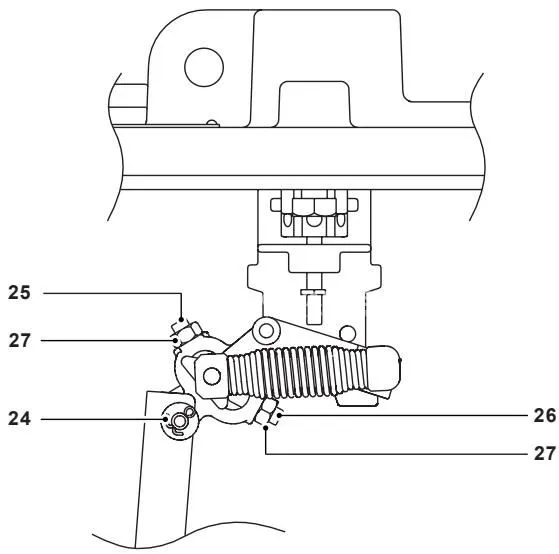
Установка крышки на корпус
- Очистите привалочные фланцевые поверхности корпуса и крышки от остатков старого уплотнения.
- Уложите новую прокладку крышки из синтетического волокна (поз. 2).
- Опустите узел крышки с механизмом в корпус насоса в исходной ориентации.
- Равномерно затяните болты крышки крест-накрест моментом 121–134 Н·м (89–99 lbf·ft).