Descripción
Descripción del producto
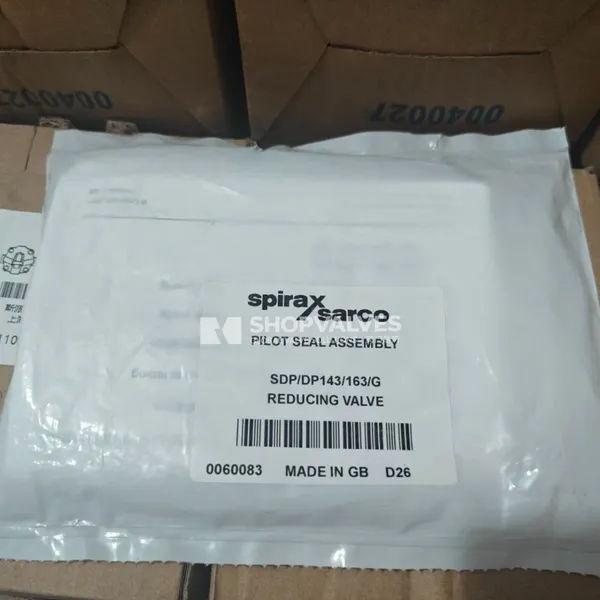
Spirax Sarco DP143 conjunto de sello de la válvula piloto es un componente de recambio de estanqueidad por fuelle diseñado para válvulas reductoras de presión pilotadas. Su función principal consiste en aislar la cámara del mecanismo piloto respecto a la cámara de ajuste, evitando fugas hacia el diafragma de control y asegurando una regulación estable en líneas de vapor, aire comprimido y gases inertes.
Identificado como Elemento C en la lista de repuestos del fabricante, este conjunto cuenta con intercambiabilidad total en todos los tamaños de válvula de la serie DP, incluyendo DN15LC, DN15, DN20, DN25, DN32, DN40, DN50 y DN80. Se monta roscado en el bloque piloto sobre el vástago actuador, generando una barrera elástica metálica durante la carrera de regulación.
Características principales
- Intercambiabilidad en toda la gama: un único conjunto estándar sirve para todos los tamaños de válvula desde DN15LC hasta DN80 (designación ‘a’ en las tablas de recambios).
- Aislamiento mediante fuelle metálico: la estructura de fuelle flexible elimina el riesgo de fuga por el vástago hacia el conjunto del resorte.
- Montaje roscado de precisión: apriete directo con llave de vaso de 24 mm A/F y par regulado de 115 N m.
- Compatibilidad con múltiples versiones: compatible con modelos de acero fundido (DP143, DP143G, DP143H, DP143Y) y acero inoxidable (DP163, DP163G, DP163Y).
Especificaciones técnicas
| Parámetro | Especificación |
|---|---|
| Nombre del componente | Conjunto de sello de la válvula piloto (conjunto de fuelle de estanqueidad) |
| Referencia de repuesto | Elemento C (pos. 31 en IM-P006-07 / pos. 12 en IM-P006-08) |
| Series de válvula compatibles | DP143, DP143G, DP143H, DP143Y, DP163, DP163G, DP163Y |
| Tamaños compatibles | DN15LC, DN15, DN20, DN25, DN32, DN40, DN50, DN80 |
| Tamaño de herramienta de apriete | Vaso de 24 mm A/F |
| Par de apriete del conjunto | 115 N m |
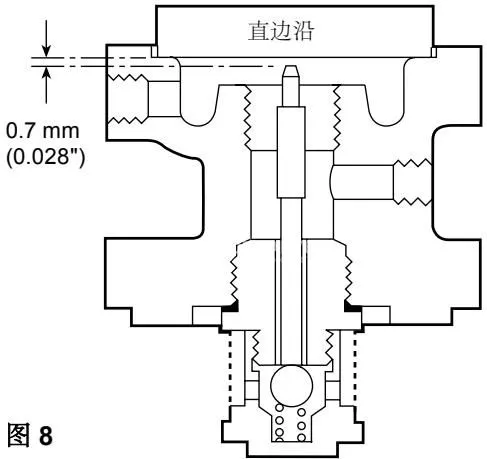
| Holgura inicial del vástago piloto | 0,7 mm entre el extremo del vástago y la regla sobre el rebaje |
| Holgura final del fuelle | Mínima holgura visible de línea de luz entre la regla y la parte superior del fuelle |
| Presión máxima de diseño del cuerpo | 40 bar g (bridas PN40) / 18,9 bar g (bridas ASME 150) |
| Temperatura máxima de trabajo del cuerpo | 350 °C (DP143H), 300 °C (DP143), 250 °C (DP163), 120 °C (DP143G/DP163G) |
Aplicaciones
- Estaciones reductoras de vapor saturado y sobrecalentado con válvulas Spirax Sarco DP143, DP143H y DP163.
- Circuitos de aire comprimido y gases industriales inertes con versiones de cierre blando DP143G y DP163G.
- Autoclaves hospitalarios, esterilizadores y sistemas de control a baja presión con válvulas DP143Y y DP163Y.
- Mantenimiento periódico de 12 a 18 meses para la renovación completa del módulo piloto.
Instalación y montaje
Desmontaje preliminar
- Aislar la válvula reductora y despresurizar el sistema por completo.
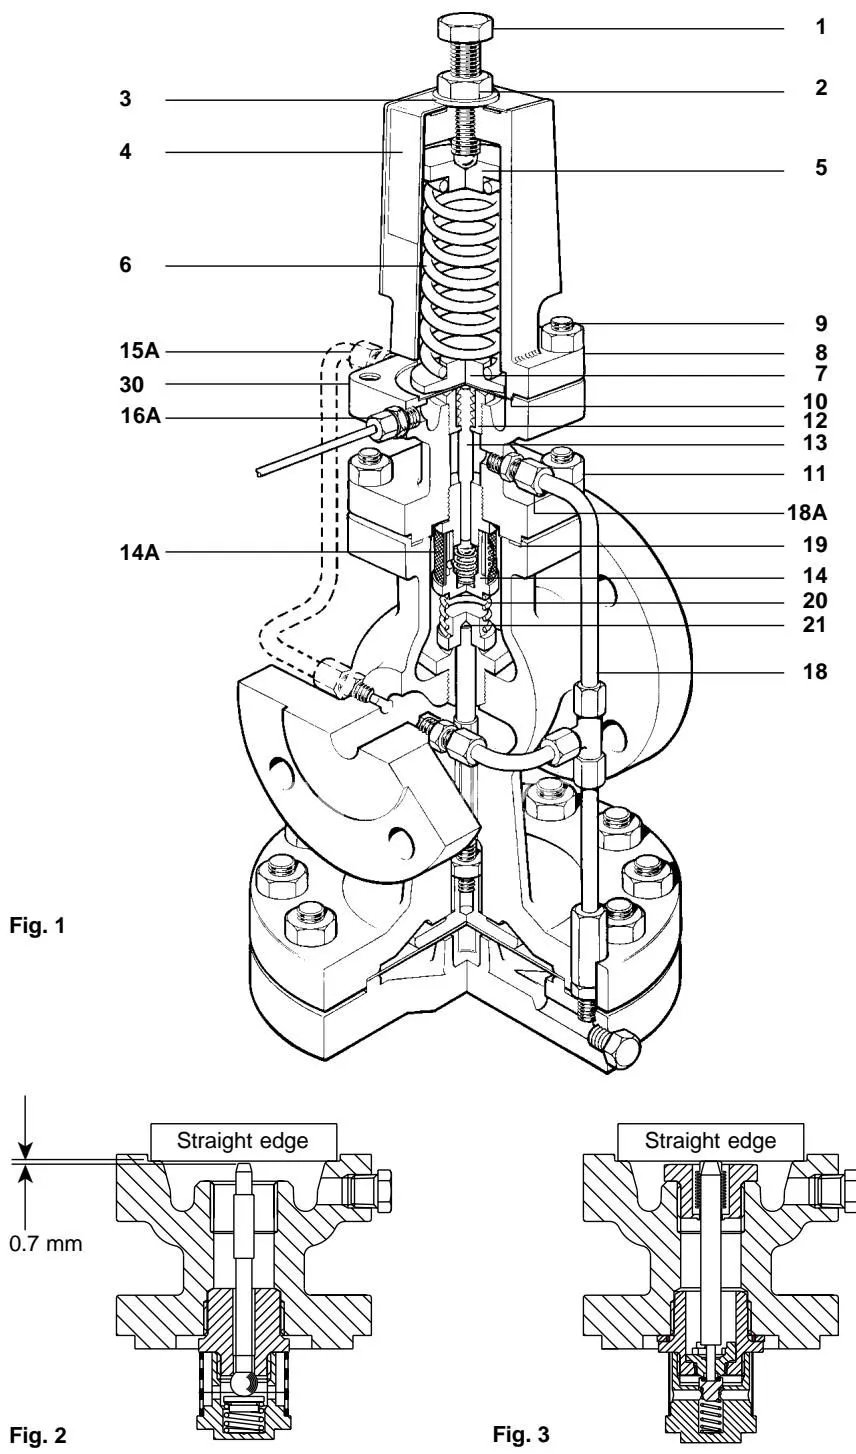
- Aflojar la tuerca de bloqueo (2) y girar el tornillo de ajuste (1) en sentido antihorario hasta que el resorte quede libre de tensión.
- Retirar la arandela ‘C’ (3) por debajo de la tuerca y retirar la cubierta (12/4).
- Extraer el resorte (6) y el plato superior del resorte (5).
- Soltar las 4 tuercas M10 (8/9) y retirar la carcasa del resorte (4/8), el plato inferior (7) y los diafragmas piloto (9/10).
- Aflojar los racores de unión y liberar la tubería de acero inoxidable de 6 mm.
- Quitar las tuercas (21/11) y separar el bloque de la válvula piloto (10/30), verificando que el resorte de retorno de la válvula principal (16/20) permanezca sobre la cabeza del obturador (17/21).
Sustitución del sello y ajuste de cota
- Con una llave de vaso de 27 mm A/F desenroscar el conjunto del asiento piloto (13/14) con su filtro interno (14/14A) y extraer el vástago piloto (11/13).
- Con una llave de vaso de 24 mm A/F desenroscar el conjunto de sello de fuelle desgastado (31/12).
- Sin colocar aún el fuelle, roscar el nuevo asiento piloto (13/14) y apretar a un par de 115 N m (en la versión ‘G’ se emplea una junta unida entre el conjunto y el cuerpo).
- Introducir el vástago (11/13) desde arriba. Colocar una regla plana recta sobre el rebaje de la membrana y comprobar que exista una holgura de 0,7 mm con la parte superior del vástago. Por tolerancias de fabricación, el vástago se entrega ligeramente más largo; si es necesario, rectificar o mecanizar su extremo superior, eliminando cualquier rebaba afilada para evitar dañar el fuelle.
- Colocar con cuidado el conjunto de sello de fuelle sobre el vástago y apretarlo con el vaso de 24 mm A/F a 115 N m.
- Comprobar nuevamente con la regla apoyada: presionando suavemente la parte superior del fuelle contra el vástago, debe quedar una leve línea de luz entre la regla y el extremo superior del fuelle.
Procedimiento de ensamblaje
- Limpiar las superficies de asiento del bloque y cuerpo; colocar una nueva junta de cuerpo (15/19).
- En los modelos de acero inoxidable DP163, aplicar una fina capa de grasa base PTFE en las roscas para evitar el gripado por soldadura en frío.
- Fijar el bloque piloto mediante las tuercas (21/11) a sus pares especificados: M10 (DN15LC a DN20) a 40 N m (50 N m según IM-P006-08); M12 (DN25 a DN50) a 60 N m; M12 (DN80) a 80 N m.
- Reconectar el tubo de 6 mm, reponer los diafragmas piloto (9/10), apretar las 4 tuercas M10 (8/9) a 50 N m y proceder al reajuste de presión de la válvula.