Descripción
Descripción del producto
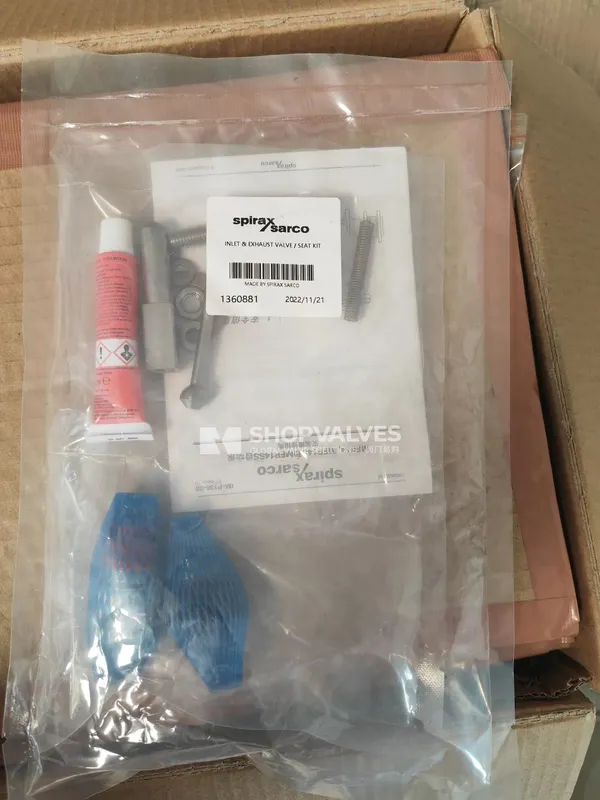
Spirax Sarco MFP14 es un juego de repuesto de válvulas y asientos internos diseñado para las bombas mecánicas automáticas de las series MFP14, MFP14S y MFP14SS. En sistemas de retorno de condensado y drenaje de recipientes, el desgaste de las superficies de cierre provoca fugas de vapor motriz hacia el escape o impide despresurizar el cuerpo, deteniendo el ciclo de bombeo. La instalación de este kit restaura la hermeticidad del suministro de fluido motriz durante el llenado y asegura una purga sin restricciones durante el escape.
Características principales
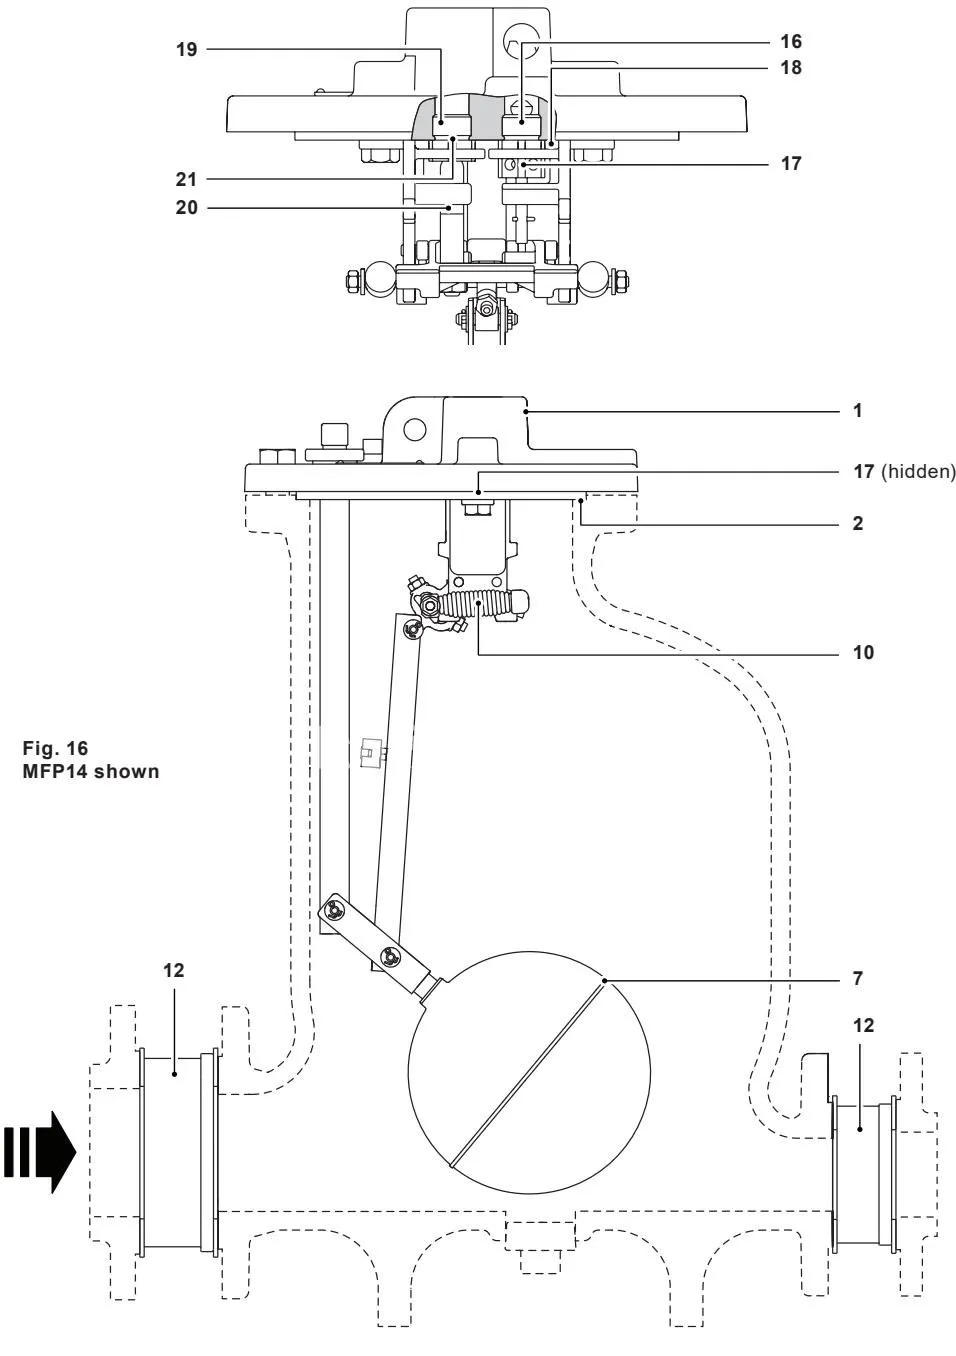
- Conjunto completo de seis piezas: asiento de válvula de entrada (16), vástago de válvula de entrada (17), junta de asiento de entrada (18), asiento de válvula de escape (19), válvula de escape (20) y junta de asiento de escape (21).
- Construcción integral en aceros inoxidables: asientos en BS 970 431 S29, vástago de entrada en ASTM A276 440 B, válvula de escape en BS 3146 ANC 2 y juntas en BS 1449 409 S19.
- Marcas de mecanizado que permiten identificar claramente los asientos de entrada y escape en cada tamaño de bomba.
- Compatible con bombas con cuerpos de fundición nodular (MFP14), acero fundido (MFP14S) y acero inoxidable (MFP14SS) en tamaños DN25, DN40, DN50 y DN80 x DN50.
Especificaciones técnicas
| Elemento | Descripción de componente | Material | Designación de norma |
|---|---|---|---|
| Posición 16 | Asiento de válvula de entrada | Acero inoxidable | BS 970, 431 S29 |
| Posición 17 | Vástago / válvula de entrada | Acero inoxidable | ASTM A276 440 B |
| Posición 18 | Junta de asiento de válvula de entrada | Acero inoxidable | BS 1449 409 S19 |
| Posición 19 | Asiento de válvula de escape | Acero inoxidable | BS 970 431 S29 |
| Posición 20 | Válvula de escape | Acero inoxidable | BS 3146 pt. 2 ANC 2 |
| Posición 21 | Junta de asiento de válvula de escape | Acero inoxidable | BS 1449 409 S19 |
| Par de apriete de asientos | Asientos de entrada y escape en tapa | 129 a 143 N·m (95 a 105 lbf·ft) | — |
| Par de tornillos del soporte | Fijación del mecanismo a la tapa | 38 a 42 N·m (28 a 31 lbf·ft) | BS 6105 Gr. A2-70 |
| Par de tornillos de la tapa | Unión de tapa con cuerpo de bomba | 121 a 134 N·m (89 a 99 lbf·ft) | ISO 3506 Gr. A2-70 |
| Límites de fluido motriz | MFP14 y MFP14S / MFP14SS | 13,8 bar g @ 198 °C / 10,96 bar g @ 188 °C | Vapor saturado/sobrecalentado o aire |
Aplicaciones
- Mantenimiento programado y reacondicionamiento general de bombas automáticas Spirax Sarco MFP14, MFP14S y MFP14SS.
- Corrección de fugas de vapor o gas motriz hacia la línea de escape durante la fase de llenado (síntoma 3, causa 3d).
- Sustitución de asientos y válvulas con desgaste por erosión que provocan emisión continua de vapor de revaporizado por el escape (síntoma 5, causa 5c).
- Renovación de componentes internos en instalaciones con depósitos abiertos a la atmósfera o sistemas en circuito cerrado con línea de equilibrio.
Procedimiento de instalación y ajuste del juego de válvulas
Pasos de desmontaje e inspección
- Aísle y despresurice las tuberías de fluido motriz y escape conectadas a la tapa de la bomba; permita que la unidad se enfríe.
- Retire los tornillos de la tapa y extraiga con precaución el conjunto de tapa y mecanismo fuera del cuerpo de la bomba.
- Retire el pasador (elemento 24) del extremo de la biela de conexión y desplace el flotador y la biela al lado opuesto del soporte.
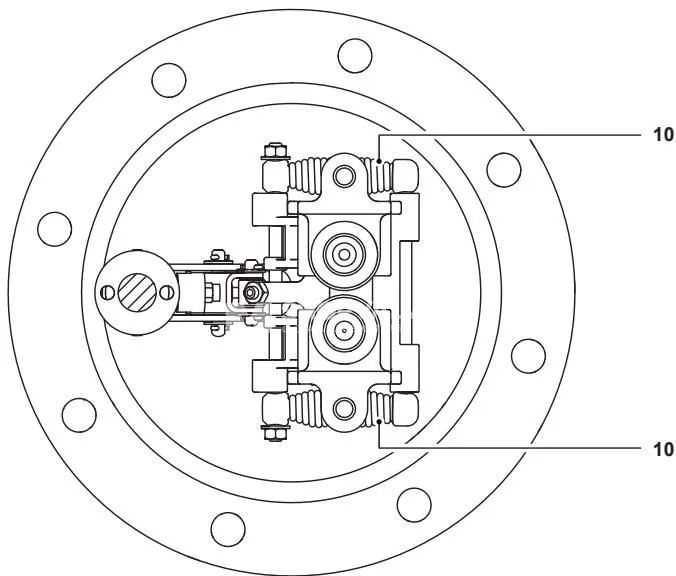
- Extraiga los pasadores hendidos, arandelas y tuercas de los resortes, deslizando los conjuntos de resortes fuera de sus ejes.
- Retire la tuerca de fijación (o pasador hendido) del vástago de la válvula de entrada, teniendo en cuenta que las roscas están selladas con adhesivo Loctite 620.
- Afloje los tornillos de fijación del soporte del mecanismo y separe el mecanismo de la tapa.
- Para retirar la válvula de escape, levante las palancas separándolas de la base del soporte e incline el soporte hacia un lado para liberar la válvula de su palanca.
- Desenrosque ambos asientos de válvula y retire la válvula de entrada junto con sus juntas de asiento de acero inoxidable. Inspeccione visualmente las caras de cierre para verificar que no presenten picaduras ni desgaste.
Identificación de asientos según el tamaño
- DN25 (1”) y DN40 (1½”): El asiento de la válvula de escape presenta una hilera doble de ranuras de diamante; el asiento de entrada cuenta con una sola hilera de ranuras de diamante.
- DN50 (2”) y DN80 x DN50 (3” x 2”): El asiento de la válvula de entrada presenta una serie de orificios maquinados en cada cara plana; el asiento de escape es ciego y liso.
Montaje y calibración de la válvula de escape
- Limpie las caras de asiento en la tapa. Monte las juntas nuevas (elementos 18 y 21) y apriete ambos asientos a un par de 129–143 N·m (95–105 lbf·ft).
- Introduzca el resorte dentro del cuerpo de la válvula de escape, deslice la válvula en la palanca manteniendo el resorte comprimido y coloque el tornillo prisionero y la contratuerca.
- Posicione el mecanismo sobre los asientos asegurando que el vástago de la válvula de entrada atraviese el orificio de guía en el soporte. Apriete los tornillos del soporte a 38–42 N·m (28–31 lbf·ft).
- Fije el vástago de entrada con un pasador nuevo (doblando sus extremos para evitar interferencias) o con contratuerca y adhesivo Loctite 620.
- Calibración de la válvula de escape: Con la palanca de accionamiento apoyada contra el tope más cercano a la tapa (válvula de escape cerrada contra su asiento), rosque el tornillo prisionero hasta que toque el pasador de arrastre. A continuación, desenrosque el tornillo exactamente 3¾ vueltas para bombas DN50 y DN80 x DN50, o 2¾ vueltas para bombas DN25 y DN40. Fije firmemente la contratuerca en esa posición.
- Coloque una junta de tapa nueva de fibra sintética (elemento 2) y apriete los tornillos de la tapa con un par uniforme de 121–134 N·m (89–99 lbf·ft).